

5 Nguyên Tắc Giúp Phòng Tránh Máy Nén Khí Bị Tụt Áp Trở Lại
Bài viết được kiểm duyệt bởi Bộ phận Kỹ thuật PhuAir – Cập nhật: 05/09/2026
Máy nén khí đã được sửa chữa nhưng chỉ sau một thời gian lại xuất hiện tình trạng tụt áp máy nén khí là vấn đề khiến nhiều bộ phận bảo trì đau đầu. Áp suất không ổn định có thể làm máy CNC, thiết bị tự động hóa và các cơ cấu sử dụng khí nén hoạt động sai lệch, trong khi máy nén phải chạy tải lâu hơn để bù lượng khí thiếu hụt.
Tuy nhiên, máy nén khí bị tụt áp không phải lúc nào cũng do bản thân máy nén bị hỏng. Nguyên nhân có thể nằm ở đường ống, van, bộ lọc, thiết bị xử lý khí, điểm rò rỉ hoặc đơn giản là nhu cầu sử dụng khí đã vượt quá khả năng cung cấp của hệ thống.
Vì vậy, sau khi khắc phục sự cố, doanh nghiệp cần kiểm tra cả máy nén và toàn bộ mạng lưới khí nén để tránh tình trạng sửa xong rồi tái diễn.
Trả lời nhanh
Để hạn chế tình trạng máy nén khí bị tụt áp trở lại, cần kiểm soát đồng thời 5 yếu tố:
- Thiết kế và kích thước đường ống phù hợp với lưu lượng thực tế, ưu tiên hệ thống Ring Main khi phù hợp.
- Kiểm soát trở lực qua van và bộ lọc, tránh để các điểm nghẽn làm mất áp.
- Bảo trì van áp suất tối thiểu (MPCV) và các cơ cấu điều khiển liên quan.
- Thiết lập áp suất vận hành hợp lý, không cài đặt cao hơn nhu cầu thực tế.
- Kiểm tra rò rỉ khí nén định kỳ, đặc biệt tại khớp nối, ống mềm và bẫy xả nước.
- Một số thông số như 0,3 bar, 3,5-4,5 bar hoặc 1 bar có thể được sử dụng làm mốc tham khảo trong những điều kiện nhất định, nhưng không nên áp dụng cứng nhắc cho mọi hệ thống. Giá trị chính xác cần được đối chiếu với model máy, lưu lượng, thiết kế đường ống và yêu cầu của thiết bị sử dụng.
Bảng chẩn đoán nhanh nguyên nhân tụt áp
Khu vực cần kiểm tra | Dấu hiệu nhận biết | Hướng xử lý |
Đường ống chính | Áp suất tại phòng máy đủ nhưng thiết bị ở xa bị yếu | Kiểm tra đường kính, chiều dài, co/cút và tổn thất áp suất; cân nhắc Ring Main nếu phù hợp |
Van trên đường ống | Áp suất giảm đáng kể khi lưu lượng sử dụng tăng | Kiểm tra loại van, kích thước và tình trạng đóng/mở; ưu tiên cấu hình có trở lực phù hợp |
Bộ lọc | Chênh áp qua lọc tăng, lưu lượng khí suy giảm | Đo chênh áp và thay lõi khi đạt giới hạn theo nhà sản xuất |
Van áp suất tối thiểu (MPCV) | Áp suất nội bộ máy không ổn định, hoạt động bất thường | Kiểm tra piston, lò xo, gioăng và tình trạng đóng/mở của van |
Bẫy xả nước tự động | Có tiếng xì khí liên tục tại vị trí xả | Kiểm tra van, vệ sinh hoặc thay thế nếu không đóng kín |
Điểm sử dụng | Máy nén đủ áp nhưng thiết bị cuối vẫn thiếu áp | Đo áp suất ngay tại điểm sử dụng và kiểm tra bộ lọc, van điều áp, ống nhánh |
Lưu ý: Không nên kết luận nguyên nhân chỉ dựa trên áp suất hiển thị trên màn hình máy nén. Cần so sánh áp suất tại đầu ra máy - sau thiết bị xử lý khí - điểm sử dụng để xác định vị trí xảy ra tổn thất.
1. Xác định đúng: Máy nén bị tụt áp hay hệ thống bị tụt áp?
Đây là bước quan trọng nhất trước khi thay phụ tùng.
Ví dụ, đồng hồ tại máy nén hiển thị 8 bar nhưng tại máy CNC chỉ còn 6,5-7 bar. Trong trường hợp này, chưa thể kết luận máy nén tạo áp kém. Tổn thất có thể xuất hiện trên đường ống, bộ lọc, van hoặc các thiết bị xử lý khí nằm giữa hai vị trí đo.
Ngược lại, nếu áp suất tại đầu ra máy nén cũng không đạt mức yêu cầu, cần kiểm tra bản thân máy như:
- Van cổ hút.
- Van điện từ và hệ thống điều khiển Load/Unload.
- Van áp suất tối thiểu.
- Lọc gió.
- Lọc tách dầu.
- Cụm đầu nén.
- Các vấn đề liên quan đến nhiệt độ và bôi trơn.
Nguyên tắc: Đo áp suất ở nhiều vị trí trước khi quyết định sửa chữa hoặc thay thế linh kiện.
2. Năm nguyên tắc vàng phòng tránh máy nén khí bị tụt áp trở lại
Nguyên tắc 1: Tối ưu hệ thống đường ống bằng Ring Main
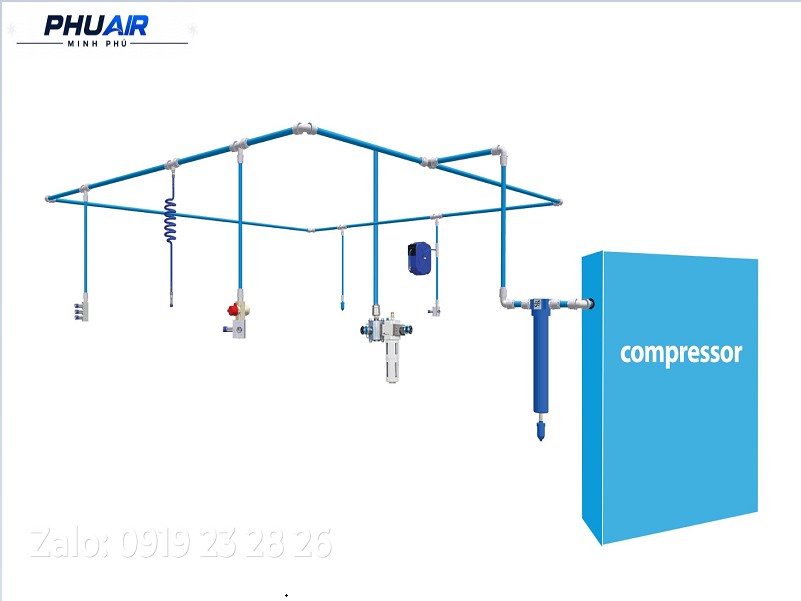
Đường ống là một trong những yếu tố thường bị bỏ qua khi xử lý tụt áp máy nén khí.
Nếu đường ống quá nhỏ so với lưu lượng, tuyến ống quá dài hoặc có quá nhiều co/cút, van và điểm thu hẹp, tổn thất áp suất sẽ tăng khi nhu cầu sử dụng khí tăng.
Vì sao Ring Main có thể giúp giảm tổn thất?
Với hệ thống đường ống dạng vòng khép kín (Ring Main), khí có thể tiếp cận một điểm tiêu thụ từ nhiều hướng. Điều này giúp phân phối lưu lượng linh hoạt hơn so với một tuyến ống cụt duy nhất.
Trong một số hệ thống, khoảng 0,3 bar có thể được sử dụng làm mốc tham khảo để đánh giá tổn thất trên tuyến đường ống, nhưng đây không phải giới hạn cố định cho mọi nhà máy.
Tổn thất thực tế còn phụ thuộc vào:
- Lưu lượng khí.
- Đường kính ống.
- Chiều dài đường ống.
- Số lượng co/cút.
- Loại van.
- Áp suất vận hành.
- Cấu hình mạng lưới.
Cách khắc phục: Khi cải tạo hệ thống, cần tính toán lại đường kính ống và lưu lượng trước khi thay đổi cấu hình. Không nên chỉ tăng áp suất máy nén để bù cho một đường ống được thiết kế không phù hợp.
Nguyên tắc 2: Kiểm soát trở lực qua van và bộ lọc
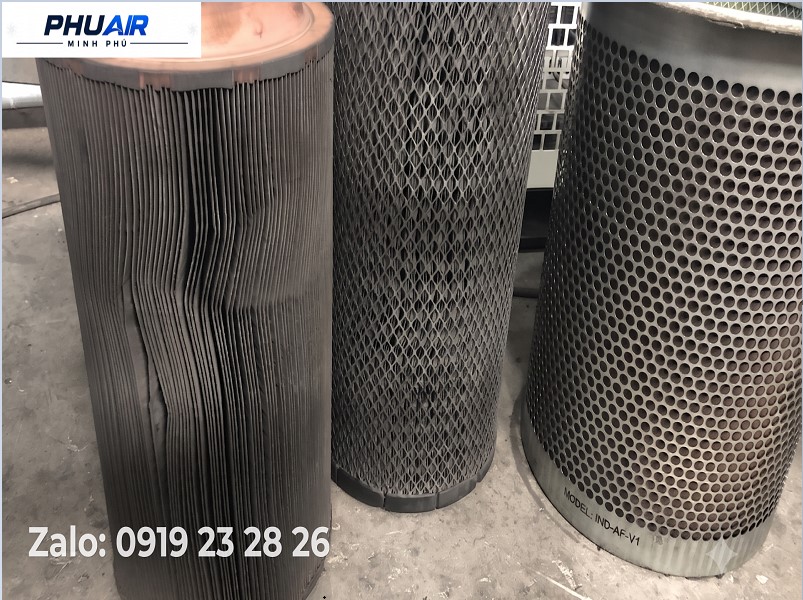
Không phải toàn bộ lượng áp suất tạo ra tại máy nén đều đến được thiết bị cuối.
Các van, bộ lọc, máy sấy và đường ống đều tạo ra một mức trở lực nhất định. Khi các bộ phận này bị bẩn, sai kích thước hoặc xuống cấp, tổn thất áp suất có thể tăng đáng kể.
Đối với bộ lọc
Cần theo dõi chênh áp trước và sau bộ lọc thay vì chỉ dựa vào thời gian sử dụng.
Khi chênh áp tăng cao:
Lưu lượng khí qua lọc có thể giảm.
Máy phải hoạt động lâu hơn.
Áp suất tại điểm sử dụng có thể không ổn định.
Chi phí năng lượng có thể tăng.
Ngưỡng thay thế cần căn cứ vào thông số của từng loại lọc và khuyến cáo của nhà sản xuất, thay vì sử dụng một con số chung cho mọi sản phẩm.
Với các vật tư như lọc gió Sakura, lọc dầu hoặc lọc tách dầu máy nén khí, cần lựa chọn đúng kích thước, cấp lọc và mã phụ tùng tương thích với model máy.
Nguyên tắc 3: Bảo trì van áp suất tối thiểu (MPCV)
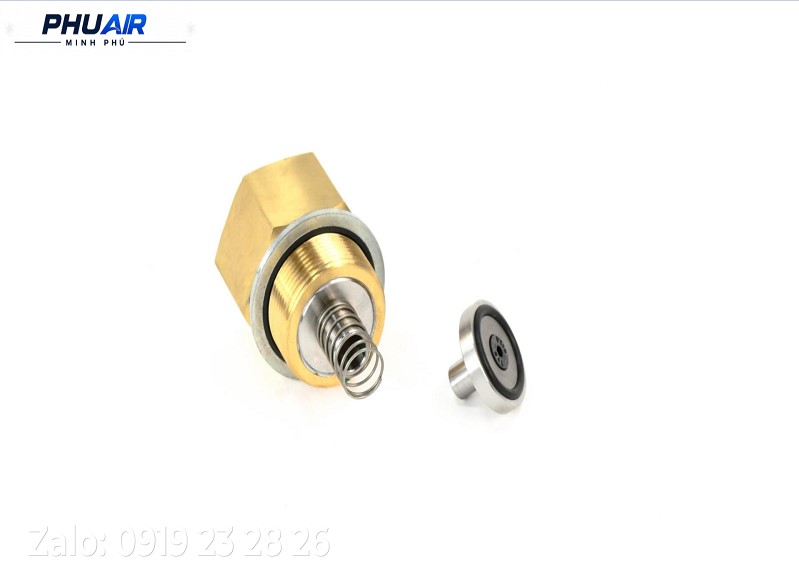
Van áp suất tối thiểu (MPCV – Minimum Pressure Check Valve) có nhiệm vụ duy trì áp suất tối thiểu trong cụm bình tách dầu và đồng thời kiểm soát dòng khí ra hệ thống.
Ở một số dòng máy, mức áp suất nội bộ cần duy trì có thể nằm trong khoảng 3,5–4,5 bar trong điều kiện vận hành nhất định.
Tuy nhiên, đây không phải thông số chung cho mọi máy nén khí trục vít. Giá trị chính xác cần được kiểm tra theo model và tài liệu kỹ thuật của nhà sản xuất.
MPCV gặp vấn đề có thể xuất hiện:
- Áp suất nội bộ máy không ổn định.
- Máy khó đạt áp suất yêu cầu.
- Khí nén cấp ra hệ thống không ổn định.
- Có hiện tượng rò rỉ hoặc hoạt động bất thường tại cụm van.
Cách phòng ngừa
Trong các kỳ bảo dưỡng phù hợp, kỹ thuật viên nên kiểm tra:
- Lò xo van.
- Piston.
- Gioăng làm kín.
- Bề mặt chuyển động.
- Cặn dầu hoặc keo dầu bám bên trong.
- Khả năng đóng/mở của van.
Không nên tự ý thay đổi hoặc điều chỉnh mức áp suất của MPCV nếu chưa có thông số kỹ thuật của đúng model.
Nguyên tắc 4: Thiết lập áp suất vận hành phù hợp
Cài đặt áp suất càng cao không có nghĩa hệ thống càng tốt.
Nếu thiết bị đầu cuối chỉ cần một mức áp suất nhất định nhưng máy nén luôn phải duy trì áp suất cao hơn nhiều so với nhu cầu, năng lượng tiêu thụ có thể tăng không cần thiết.
Trong một số điều kiện vận hành, giảm khoảng 1 bar áp suất làm việc có thể mang lại mức tiết kiệm năng lượng đáng kể. Một số tài liệu kỹ thuật thường sử dụng khoảng 6–10% như một mốc tham khảo, nhưng mức tiết kiệm thực tế phụ thuộc vào:
Công nghệ máy nén.
Chế độ Load/Unload.
Tỷ lệ tải.
Lưu lượng tiêu thụ.
Áp suất cài đặt ban đầu.
Cấu hình toàn hệ thống.
Vì vậy, không nên hiểu rằng:
“Cứ giảm 1 bar là chắc chắn tiết kiệm 6–10%.”
Cách làm đúng là đo áp suất thực tế tại các điểm sử dụng, xác định mức thấp nhất mà thiết bị vẫn vận hành ổn định rồi mới tối ưu cài đặt máy nén.
Không tự ý tăng áp suất vượt mức định mức trên tem máy hoặc thông số nhà sản xuất để xử lý hiện tượng tụt áp.
Nguyên tắc 5: Kiểm tra rò rỉ khí nén định kỳ
Một hệ thống có thể không hỏng máy nhưng vẫn liên tục bị tụt áp vì rò rỉ khí nén.
Các vị trí cần kiểm tra thường xuyên gồm:
Khớp nối nhanh.
Ống mềm.
Van bi.
Van điều áp.
Đường ống nhánh.
Bẫy xả nước.
Van xả tự động.
Các điểm nối ren.
Một bẫy xả nước bị kẹt mở có thể tạo ra tiếng xì khí liên tục, khiến khí nén bị thất thoát ngay cả khi dây chuyền không sử dụng nhiều khí.
Phương pháp kiểm tra
Đối với những điểm dễ tiếp cận, có thể sử dụng dung dịch kiểm tra rò rỉ phù hợp để phát hiện bọt khí.
Với hệ thống lớn, đặc biệt tại nhà máy có nhiều tuyến ống, nên sử dụng thiết bị dò rò rỉ siêu âm để xác định những điểm thất thoát nhỏ mà tai thường khó phát hiện.
Nên thực hiện kiểm tra khi:
Nhà máy nghỉ sản xuất.
Lưu lượng tiêu thụ thấp.
Các thiết bị sử dụng khí không hoạt động.
Sau khi phát hiện, cần đánh dấu và xử lý từng điểm thay vì chỉ tăng áp suất máy nén để bù lượng khí thất thoát.
3. Quy trình 5 bước kiểm tra khi máy nén khí bị tụt áp
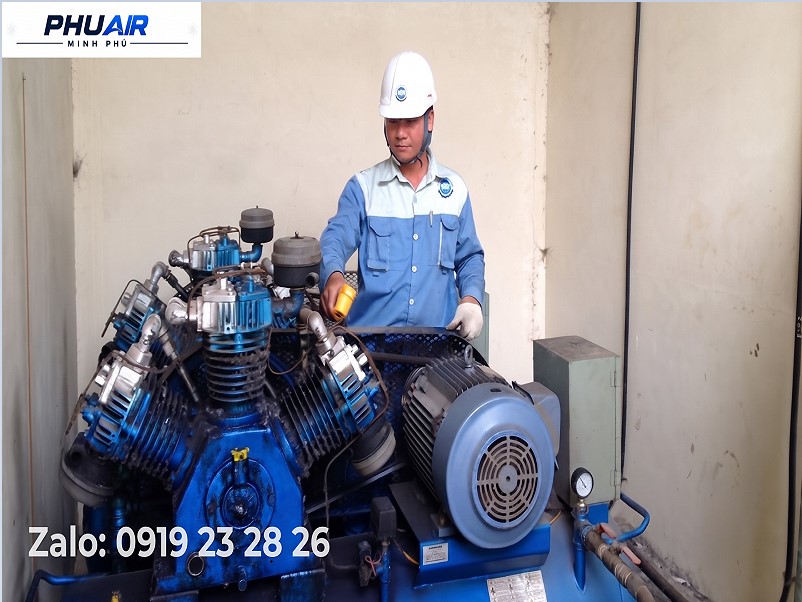
Bước 1: Cách ly thiết bị an toàn
Nhấn STOP, ngắt nguồn điện và thực hiện quy trình LOTO theo quy định an toàn của nhà máy.
Đồng thời cô lập máy khỏi mạng lưới khí nén nếu cần thiết.
Bước 2: Xả áp suất dư
Không tháo mở cụm van, bình tách dầu hoặc đường ống khi hệ thống còn áp lực.
Đồng hồ về 0 bar là điều kiện cần, nhưng kỹ thuật viên vẫn phải xác nhận hệ thống đã được cô lập và không còn nguồn áp lực khác trước khi tháo lắp.
Đặc biệt lưu ý nguy cơ dầu nóng và khí nén còn tồn dư trong các khoang kín.
Bước 3: Đo áp suất tại nhiều vị trí
Không chỉ kiểm tra đồng hồ trên máy nén.
Nên so sánh:
Máy nén → Bình chứa → Bộ lọc/máy sấy → Đường ống chính → Điểm sử dụng
Qua đó xác định chính xác vị trí bắt đầu xuất hiện tổn thất áp suất.
Bước 4: Kiểm tra các điểm gây tổn thất
Tập trung vào:
Lọc bị nghẹt.
Van có trở lực lớn.
Đường ống quá nhỏ.
Co/cút quá nhiều.
Bẫy xả bị rò.
Rò rỉ đường ống.
MPCV.
Van điều khiển máy nén.
Nếu nghi ngờ bộ lọc hoặc lọc tách dầu, cần đo chênh áp và đối chiếu với giới hạn của nhà sản xuất.
Bước 5: Chạy thử và nghiệm thu
Sau khi xử lý, khởi động máy và theo dõi:
Áp suất.
Nhiệt độ xả.
Dòng điện motor.
Trạng thái Load/Unload.
Thời gian tăng áp.
Áp suất tại điểm sử dụng.
Không nên chỉ nghiệm thu bằng việc “đồng hồ máy nén đã lên đủ áp”.
4. Những sai lầm khiến tình trạng tụt áp tái diễn
Tự ý tăng áp suất cài đặt
Đây là cách xử lý mang tính đối phó. Nếu nguyên nhân thực sự nằm ở đường ống hoặc rò rỉ, tăng áp suất máy nén chỉ khiến thiết bị phải làm việc ở điều kiện nặng hơn.
Chỉ sửa máy nén mà không kiểm tra hệ thống
Thay van, lọc hoặc linh kiện trên máy nhưng không xử lý rò rỉ hay điểm nghẽn đường ống sẽ khiến sự cố quay trở lại.
Thay lọc theo thời gian mà không kiểm tra chênh áp
Thời gian sử dụng là một yếu tố tham khảo. Điều kiện môi trường và mức độ bụi có thể khiến tuổi thọ thực tế của lọc thay đổi đáng kể.
Chỉ nhìn áp suất tại phòng máy
Áp suất tại máy nén đạt yêu cầu không có nghĩa thiết bị cuối cũng đang nhận đủ áp suất.
Bỏ qua nhu cầu tiêu thụ khí
Nếu nhà máy mở rộng thêm máy CNC, dây chuyền tự động hóa hoặc các thiết bị tiêu thụ khí lớn, tổng lưu lượng yêu cầu có thể vượt khả năng cung cấp của hệ thống hiện tại.
Khi đó, vấn đề không còn đơn thuần là “sửa máy nén”.
5. Khi nào cần đánh giá lại công suất hệ thống?
Nếu máy nén liên tục chạy tải nhưng áp suất vẫn không đạt yêu cầu, hãy đặt câu hỏi:
Hệ thống đang thiếu áp hay đang thiếu lưu lượng?
Ví dụ:
Trước đây nhà máy vận hành 5 máy CNC.
Sau đó mở rộng lên 10 máy.
Máy nén cũ vẫn giữ nguyên công suất.
Máy bắt đầu chạy Load gần như liên tục nhưng áp suất vẫn giảm.
Trong trường hợp này, việc thay van hoặc lọc chưa chắc giải quyết được vấn đề.
Cần đánh giá lại:
Tổng lưu lượng khí tiêu thụ.
FAD của máy nén.
Áp suất yêu cầu tại thiết bị cuối.
Dung tích bình tích áp.
Kích thước đường ống.
Mức độ rò rỉ.
Chế độ vận hành của các máy nén hiện có.
Có thể giải pháp phù hợp là giảm thất thoát, tối ưu đường ống, điều chỉnh áp suất vận hành hoặc bổ sung công suất, thay vì tiếp tục sửa một lỗi không tồn tại.
6. Câu hỏi thường gặp
Đường ống quá nhỏ có làm máy nén khí bị tụt áp không?
Có. Đường ống có kích thước không phù hợp với lưu lượng sẽ làm tăng tổn thất áp suất, đặc biệt khi nhiều thiết bị sử dụng khí đồng thời.
Để xác định chính xác, cần xem xét đồng thời đường kính, chiều dài tuyến, lưu lượng, số lượng co/cút và các thiết bị lắp trên đường ống.
Áp suất tại máy nén đủ nhưng máy CNC vẫn yếu, nguyên nhân do đâu?
Có thể tổn thất xuất hiện trên đường từ máy nén đến máy CNC.
Nên đo áp suất tại ít nhất hai vị trí: đầu ra máy nén và điểm sử dụng. Nếu chênh lệch lớn khi máy CNC đang tiêu thụ khí, cần kiểm tra đường ống, van, bộ lọc và các thiết bị xử lý khí.
Van áp suất tối thiểu MPCV có liên quan đến tụt áp không?
Có thể. MPCV hoạt động không đúng có thể ảnh hưởng đến quá trình duy trì áp suất nội bộ và cấp khí ra hệ thống.
Tuy nhiên, mức áp suất làm việc của van phụ thuộc từng model máy, vì vậy không nên lấy một giá trị cố định như 3,5 bar hoặc 4,4 bar để áp dụng cho tất cả máy nén.
Giảm 1 bar có thực sự tiết kiệm 6–10% điện năng không?
Có thể, nhưng không phải trong mọi trường hợp. Khoảng 6–10% nên được xem là mốc tham khảo trong điều kiện phù hợp, không phải mức tiết kiệm được đảm bảo.
Muốn xác định chính xác, cần đo công suất tiêu thụ trước và sau khi điều chỉnh cùng với lưu lượng và áp suất tại điểm sử dụng.
Có nên tăng áp suất máy nén khi hệ thống bị tụt áp?
Không nên tự ý tăng.
Trước tiên cần xác định nguyên nhân nằm ở máy nén, đường ống, bộ lọc, thiết bị xử lý khí, rò rỉ hay thiếu công suất. Chỉ điều chỉnh áp suất trong phạm vi cho phép và sau khi xác định thiết bị đầu cuối vẫn đáp ứng yêu cầu.
7. PhuAir hỗ trợ kiểm tra và khắc phục tụt áp tại nhà máy
Nếu tình trạng máy nén khí bị tụt áp liên tục tái diễn dù đã sửa chữa, việc tiếp tục thay phụ tùng theo phán đoán có thể khiến doanh nghiệp phát sinh chi phí nhưng không giải quyết được nguyên nhân gốc.
PhuAir có thể hỗ trợ doanh nghiệp kiểm tra theo hướng từ máy nén đến điểm sử dụng, thay vì chỉ tập trung vào một thiết bị.
Quá trình kiểm tra có thể bao gồm:
- Kiểm tra trạng thái Load/Unload.
- Đo áp suất tại các vị trí trong hệ thống.
- Kiểm tra van và bộ lọc.
- Đánh giá tình trạng MPCV.
- Kiểm tra rò rỉ khí nén.
- Rà soát đường ống và các điểm gây tổn thất áp suất.
- Đánh giá nhu cầu sử dụng khí thực tế.
- Đề xuất phương án sửa chữa hoặc tối ưu phù hợp.
Cần gửi gì để kỹ thuật viên khoanh vùng nhanh hơn?
Bạn có thể chuẩn bị:
- Ảnh tem máy: Hãng, Model, công suất.
- Ảnh màn hình điều khiển: Áp suất, nhiệt độ và mã lỗi nếu có.
- Ảnh/video đồng hồ áp suất: Khi máy đang chạy tải.
- Thông tin hiện tượng: Áp suất tụt ở máy nén hay chỉ tụt tại điểm sử dụng.
- Sơ đồ đường ống: Nếu nhà máy đã có bản vẽ hệ thống.
Từ những thông tin này, kỹ thuật viên có thể xác định bước kiểm tra ưu tiên trước khi đề xuất thay thế vật tư hoặc sửa chữa chuyên sâu.
Kết luận
Máy nén khí bị tụt áp trở lại sau sửa chữa thường không nên được xử lý bằng cách tiếp tục tăng áp suất hoặc thay phụ tùng theo phán đoán.
Cách tiếp cận hiệu quả hơn là kiểm tra toàn bộ chuỗi:
Máy nén → Bình chứa → Lọc & máy sấy → Đường ống → Van → Điểm sử dụng → Rò rỉ → Nhu cầu tiêu thụ.
Trong đó, Ring Main, kiểm soát chênh áp bộ lọc, bảo trì MPCV, tối ưu áp suất vận hành và kiểm tra rò rỉ định kỳ là 5 nguyên tắc quan trọng giúp hạn chế tình trạng tụt áp tái diễn.