

Máy Nén Khí Vào Tải Rồi Thoát Tải Liên Tục: Nguyên Nhân & Cách Khắc Phục
Bài viết được kiểm duyệt bởi Bộ phận kỹ thuật PhuAir - Cập nhật: 08/09/2026
1. Máy nén khí vào tải rồi thoát tải liên tục là như thế nào?
Trong các phân xưởng cơ khí chính xác, chế biến gỗ, ép phun nhựa và nhiều dây chuyền sản xuất khác, máy nén khí trục vít thường tự động chuyển đổi giữa hai trạng thái LOAD và UNLOAD để đáp ứng nhu cầu sử dụng khí.
Thông thường, khi áp suất hệ thống giảm đến ngưỡng Load, máy sẽ hút khí và tăng khả năng cấp khí. Khi áp suất đạt ngưỡng Unload, máy chuyển sang trạng thái không tải theo logic điều khiển của hệ thống.
Tuy nhiên, nếu máy vào tải rồi thoát tải với chu kỳ rất ngắn và lặp lại liên tục, trong khi nhu cầu sử dụng khí tương đối ổn định, đây có thể là dấu hiệu cần kiểm tra.
Hiện tượng này thường được gọi là rapid cycling hoặc short cycling.
Điều quan trọng cần xác định ngay từ đầu:
Không phải cứ máy Load/Unload liên tục là máy đang bị hỏng.
Nếu nhu cầu sử dụng khí thấp, máy có thể nhanh chóng đạt áp suất Unload rồi chuyển sang không tải. Đây có thể là trạng thái vận hành bình thường.
Ngược lại, nếu chu kỳ Load/Unload bất thường, áp suất dao động mạnh hoặc máy liên tục thay đổi trạng thái dù phụ tải ổn định, cần kiểm tra cả máy nén khí và hệ thống khí nén.
2. Trả lời nhanh: Vì sao máy nén khí vào tải rồi thoát tải liên tục?
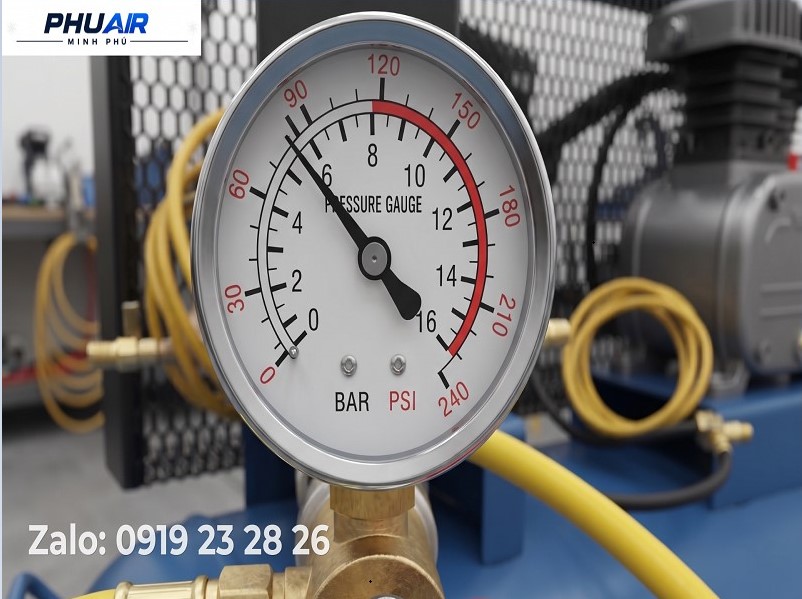
Ở chế độ vận hành bình thường, máy nén khí trục vít có thể hoạt động theo chu trình:
Áp suất giảm → LOAD → áp suất tăng → UNLOAD → áp suất giảm → LOAD…
Vì vậy, bản thân việc chuyển đổi Load/Unload không phải là lỗi.
Hiện tượng đáng kiểm tra khi chu kỳ diễn ra rất nhanh so với điều kiện vận hành bình thường của máy và hệ thống, đặc biệt khi nhu cầu khí không thay đổi đáng kể.
Một số nguyên nhân thường gặp gồm:
- Dải áp suất Load/Unload được cài đặt quá hẹp.
- Công suất máy lớn hơn đáng kể so với nhu cầu sử dụng khí.
- Dung tích bình chứa khí chưa phù hợp với đặc tính phụ tải.
- Đường ống thoát khí quá nhỏ, Sơ đồ đường ống hoặc vị trí van một chiều chưa phù hợp.
- Nhu cầu khí của hệ thống biến động mạnh.
- Cảm biến áp suất báo sai hoặc tín hiệu chập chờn.
- Van cổ hút hoặc van điều biến hoạt động không ổn định.
- Van điện từ Load/Unload gặp vấn đề.
- Đường khí điều khiển bị rò rỉ hoặc hệ thống điều phối nhiều máy chưa tối ưu.
- Rò rỉ khí hoặc sụt áp bất thường trong hệ thống làm thay đổi nhanh trạng thái điều khiển.
Lưu ý: Không nên thay van, cảm biến hoặc phụ tùng chỉ dựa trên hiện tượng Load/Unload liên tục. Cần xác định nguyên nhân trước khi thay thế.
Các thao tác liên quan đến tủ điện, van điều khiển hoặc tháo cụm chi tiết phải được thực hiện bởi người có chuyên môn, theo hướng dẫn của nhà sản xuất và quy trình cô lập năng lượng phù hợp.
3. Load/Unload liên tục có chắc là lỗi không?
Trước khi kết luận máy gặp sự cố, cần trả lời một câu hỏi:
Nhu cầu sử dụng khí của hệ thống tại thời điểm đó là bao nhiêu?
Trường hợp có thể là bình thường
Nếu: ít dây chuyền đang hoạt động; nhiều thiết bị tiêu thụ khí vừa dừng; nhà máy đang ngoài giờ cao điểm; nhu cầu khí thấp hơn đáng kể so với khả năng cấp khí của máy;
thì máy có thể nhanh chóng đạt áp suất Unload.
Trong trường hợp này, máy chuyển Load/Unload thường xuyên chưa chắc là lỗi.
Trường hợp cần kiểm tra
Cần chú ý hơn nếu: nhu cầu sử dụng khí tương đối ổn định; máy vẫn liên tục Load/Unload; áp suất hệ thống dao động bất thường; van cổ hút đóng/mở không ổn định; cảm biến áp suất hiển thị khác đáng kể so với áp suất thực tế; máy xuất hiện Alarm/Fault hoặc tiếng động bất thường.
Do đó:
Không nên chỉ đếm số lần Load/Unload để kết luận máy bị hỏng.
Cần đánh giá đồng thời phụ tải - áp suất - lưu lượng - cấu hình hệ thống - logic điều khiển.
4. Bảng chẩn đoán nhanh tại hiện trường
Triệu chứng | Nguyên nhân nghi vấn | Hướng kiểm tra |
Máy vừa vào tải đã nhanh chóng thoát tải, sau đó lại vào tải | Dải Load/Unload quá hẹp; dung tích receiver chưa phù hợp; phụ tải nhỏ | Kiểm tra cài đặt theo khuyến nghị nhà sản xuất và đánh giá nhu cầu khí thực tế |
Máy nhanh chóng đạt Unload dù thiết bị vẫn đang hoạt động | Công suất/lưu lượng máy lớn hơn nhu cầu thực tế | Đánh giá FAD và phụ tải của hệ thống |
Giá trị áp suất trên bộ điều khiển dao động nhanh nhưng áp suất tại điểm kiểm tra khác thay đổi chậm | Cảm biến hoặc vị trí lấy áp có vấn đề; có thể có sụt áp trên đường khí/bộ lọc | So sánh các điểm đo áp suất và kiểm tra chênh áp theo cấu hình hệ thống |
Van cổ hút hoạt động không dứt khoát khi chuyển trạng thái | Van điều biến, van cổ hút hoặc mạch điều khiển liên quan có vấn đề | Kiểm tra theo sơ đồ của đúng model máy |
Máy Load/Unload liên tục kèm tiếng xì tại đường khí điều khiển | Rò rỉ control air hoặc van điều khiển không kín | Kiểm tra đường khí điều khiển và các điểm làm kín |
Áp suất tụt nhanh dù lượng khí sử dụng không tăng tương ứng | Rò rỉ khí hoặc thất thoát khí trong hệ thống | Kiểm tra rò rỉ toàn hệ thống |
Nhiều máy nén chạy song song cùng thay đổi trạng thái liên tục | Logic điều phối nhiều máy chưa tối ưu | Kiểm tra Master Controller hoặc hệ thống điều phối |
5. Giải thích các nguyên nhân chính
5.1. Dải áp suất Load/Unload quá hẹp
Máy nén khí trục vít thường sử dụng ngưỡng áp suất để quyết định khi nào chuyển sang Load hoặc Unload.
Nếu dải áp suất được cài đặt quá hẹp so với đặc tính của hệ thống, một thay đổi nhỏ về áp suất cũng có thể khiến máy chuyển trạng thái thường xuyên.
Tuy nhiên, không nên tự ý đặt một giá trị áp suất cố định cho mọi máy.
Ngưỡng phù hợp phụ thuộc vào: model máy; công suất; áp suất làm việc; lưu lượng; hệ thống điều khiển; yêu cầu của dây chuyền.
Vì vậy, cần đối chiếu với thông số của nhà sản xuất và điều kiện thực tế của hệ thống.
5.2. Công suất máy lớn hơn nhu cầu sử dụng khí
Đây là một nguyên nhân rất dễ bị bỏ qua.
Ví dụ, nếu nhà máy chỉ tiêu thụ một lượng khí nhỏ nhưng sử dụng máy nén có công suất và lưu lượng lớn, máy có thể nhanh chóng đạt ngưỡng Unload.
Khi một phần khí được sử dụng, áp suất lại giảm xuống ngưỡng Load và máy tiếp tục cấp khí.
Trong trường hợp này, máy chưa chắc bị hỏng.
Giải pháp có thể nằm ở việc: đánh giá lại nhu cầu khí; tối ưu dải áp suất; bố trí receiver phù hợp; sử dụng máy có công suất phù hợp hơn; phối hợp nhiều máy theo nhu cầu thực tế.
5.3. Dung tích bình chứa khí chưa phù hợp
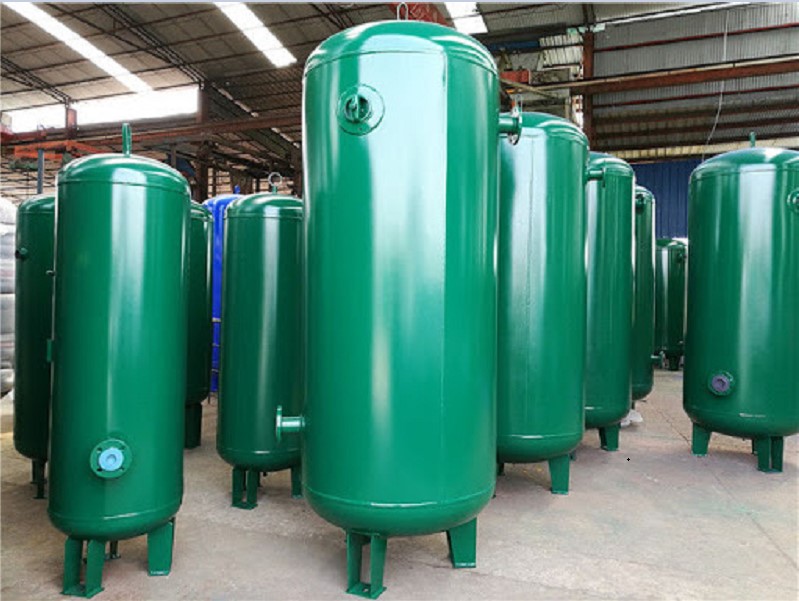
Receiver Tank đóng vai trò như một vùng đệm giúp giảm dao động áp suất và đáp ứng các biến động ngắn hạn của phụ tải.
Nếu dung tích bình không phù hợp với đặc tính sử dụng khí, áp suất hệ thống có thể thay đổi nhanh hơn, khiến máy phải chuyển đổi trạng thái thường xuyên.
Tuy nhiên, không nên áp dụng một tỷ lệ dung tích bình cố định cho mọi hệ thống.
Việc lựa chọn receiver cần xem xét: FAD của máy; dải áp suất cho phép; đặc tính phụ tải; mức dao động nhu cầu khí; cấu hình đường ống; chế độ điều khiển của máy.
Nếu cần lựa chọn hoặc tăng dung tích receiver, nên tính toán theo điều kiện thực tế thay vì chỉ dựa vào công suất kW.
5.4. Cảm biến áp suất báo sai hoặc tín hiệu chập chờn
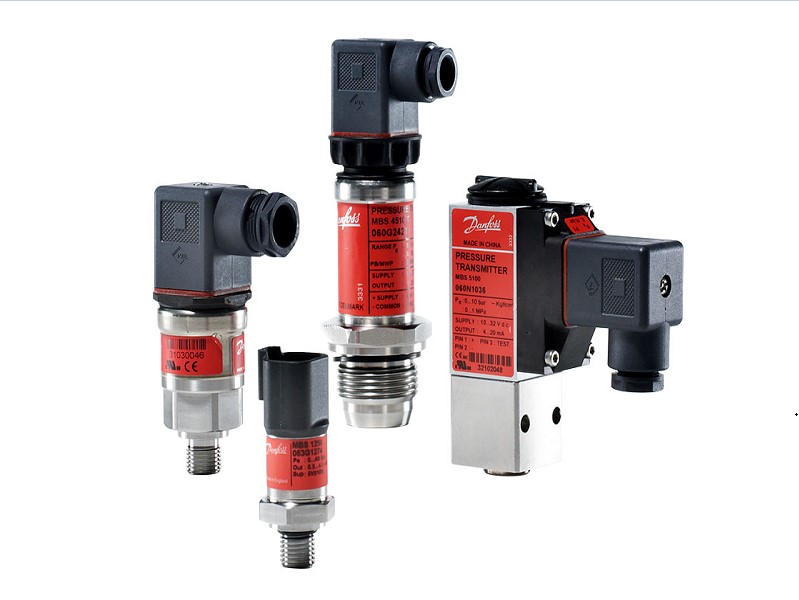
Nếu cảm biến áp suất gửi tín hiệu không ổn định, bộ điều khiển có thể nhận biết áp suất khác với giá trị thực tế.
Khi đó, máy có thể chuyển Load/Unload không đúng thời điểm.
Một số dấu hiệu cần chú ý:
giá trị áp suất trên màn hình nhảy bất thường;
áp suất hiển thị không phù hợp với đồng hồ cơ hoặc điểm đo đối chứng;
máy chuyển trạng thái dù điều kiện sử dụng khí gần như không đổi;
tín hiệu cảm biến chập chờn.
Cần kiểm tra theo chuỗi:
Cảm biến → dây tín hiệu → đầu nối → đường lấy áp → bộ điều khiển
và đối chiếu với sơ đồ của đúng model máy.
5.5. Van cổ hút hoặc van điều biến hoạt động không ổn định
Van cổ hút và van điều biến tham gia vào quá trình điều chỉnh lượng khí đi vào đầu nén.
Nếu van bị kẹt, bám bẩn, mòn hoặc cơ cấu điều khiển hoạt động không đúng, quá trình chuyển Load/Unload có thể không ổn định.
Không nên chỉ nhìn vào hiện tượng van đóng/mở để kết luận van đã hỏng.
Cần kiểm tra cả: tín hiệu điều khiển; van điện từ liên quan; đường khí điều khiển; cơ cấu van; tình trạng làm kín.
5.6. Van điện từ Load/Unload gặp vấn đề
Van điện từ là một trong những thành phần có thể tham gia điều khiển trạng thái Load/Unload, tùy cấu hình từng model.
Các vấn đề có thể gặp gồm: coil hoạt động không ổn định; van bị kẹt; rò khí; tín hiệu điều khiển không đúng; đường khí điều khiển bị tắc hoặc rò.
Vì vậy, không nên mặc định rằng “máy Load/Unload liên tục = hỏng coil”.
Cần kiểm tra cả chuỗi điều khiển thay vì thay coil ngay.
5.7. Rò rỉ khí điều khiển hoặc rò rỉ khí nén
Rò rỉ khí có thể làm thay đổi điều kiện áp suất của hệ thống và khiến máy phải điều chỉnh trạng thái thường xuyên hơn.
- Đối với đường khí điều khiển, rò rỉ có thể ảnh hưởng đến hoạt động của các van điều khiển.
Đối với mạng khí nén, rò rỉ lớn làm thất thoát lượng khí mà máy đã tạo ra.
Nếu máy chạy nhiều nhưng mức tiêu thụ thực tế không tương xứng, cần kiểm tra rò rỉ trên toàn hệ thống.
5.8. Phụ tải biến động hoặc nhiều máy phối hợp chưa tối ưu
Không phải mọi trường hợp Load/Unload liên tục đều bắt nguồn từ một linh kiện của máy.
Một thiết bị tiêu thụ khí lớn bật/tắt theo chu kỳ có thể khiến áp suất hệ thống biến động.
Với hệ thống có nhiều máy nén chạy song song, bộ điều khiển trung tâm hoặc logic phân chia tải chưa phù hợp cũng có thể khiến các máy thay đổi trạng thái liên tục.
Trong trường hợp này, cần kiểm tra toàn bộ hệ thống, thay vì chỉ tập trung vào một máy.
6. Quy trình kiểm tra tại hiện trường
Bước 1 - Ghi nhận thông số vận hành
Trước khi can thiệp, ghi lại: áp suất Load; áp suất Unload; áp suất thực tế tại điểm đo phù hợp; thời gian giữa các lần chuyển Load/Unload; trạng thái máy; Alarm/Fault nếu có; số lượng thiết bị đang sử dụng khí.
Mục tiêu là xác định hiện tượng có thực sự bất thường hay chỉ phản ánh nhu cầu khí thấp.
Bước 2 - Đánh giá nhu cầu sử dụng khí
Kiểm tra: nhà máy đang chạy bao nhiêu dây chuyền; thiết bị nào đang tiêu thụ khí; có thiết bị tiêu thụ khí lớn vừa bật/tắt không; nhu cầu khí có biến động theo chu kỳ không.
Nếu phụ tải thấp hơn đáng kể so với khả năng cấp khí của máy, cần xem xét bài toán matching công suất – phụ tải trước khi kết luận máy bị lỗi.
Bước 3 - Kiểm tra receiver và đường ống
Khảo sát: dung tích bình chứa; áp suất làm việc; vị trí lắp đặt; sơ đồ đường ống; van một chiều; các điểm có khả năng gây sụt áp.
Đối chiếu với yêu cầu của nhà sản xuất và đặc tính phụ tải thực tế.
Không nên tự ý thay đổi sơ đồ đường ống hoặc tháo van khi hệ thống còn áp suất.
Bước 4 - Kiểm tra cảm biến và tín hiệu điều khiển
So sánh:
Áp suất thực tế ↔ giá trị cảm biến ↔ giá trị hiển thị trên bộ điều khiển
Nếu có sai lệch bất thường, kỹ thuật viên cần kiểm tra theo trình tự:
Cảm biến → dây tín hiệu → đầu nối → đường lấy áp → bộ điều khiển
Việc đo kiểm điện hoặc tháo đầu nối chỉ nên được thực hiện bởi người có chuyên môn sau khi áp dụng quy trình an toàn phù hợp.
Bước 5 - Kiểm tra van và hệ thống khí điều khiển
Dành cho kỹ thuật viên có chuyên môn.
Sau khi đã cô lập nguồn năng lượng theo quy trình LOTO và xác nhận hệ thống ở trạng thái an toàn, kiểm tra theo cấu hình của đúng model: van cổ hút; van điều biến; van điện từ Load/Unload; đường khí điều khiển; các điểm làm kín; cơ cấu chấp hành.
Không bypass van điện từ, cảm biến hoặc các cơ cấu bảo vệ chỉ để ép máy tiếp tục vận hành.
Bước 6 - Kiểm tra rò rỉ toàn hệ thống
Sử dụng thiết bị dò rò rỉ hoặc phương pháp phù hợp để xác định các điểm thất thoát khí.
Ưu tiên kiểm tra: đường ống chính; đầu nối; van; khớp nối; thiết bị tiêu thụ; các điểm có tiếng xì bất thường.
Bước 7 - Cô lập năng lượng trước khi tháo kiểm tra
Nếu cần tháo van, đường ống hoặc các chi tiết bên trong máy:
- Dừng máy theo quy trình.
- Cô lập nguồn điện và các nguồn năng lượng liên quan.
- Thực hiện LOTO.
- Xả áp suất dư tại các khoang/đường ống liên quan theo hướng dẫn của nhà sản xuất.
- Xác nhận không còn năng lượng nguy hiểm trước khi tháo chi tiết.
Không sử dụng riêng giá trị 0 bar trên một đồng hồ làm điều kiện duy nhất để xác nhận an toàn.
Bước 8 - Nghiệm thu vận hành
Sau khi hoàn tất sửa chữa hoặc điều chỉnh: khôi phục hệ thống theo đúng hướng dẫn; kiểm tra các kết nối; xác nhận các thiết bị bảo vệ vẫn hoạt động; cài đặt Load/Unload theo khuyến nghị của nhà sản xuất; khởi động và theo dõi chu kỳ vận hành.
So sánh kết quả với dữ liệu vận hành trước đó hoặc tiêu chuẩn của nhà sản xuất, thay vì áp dụng một thời gian Load/Unload cố định cho mọi máy.
7. Những sai lầm cần tránh
⚠️ Không tự ý thay đổi ngưỡng áp suất
Không nên tự điều chỉnh Load/Unload chỉ để giảm số lần chuyển trạng thái nếu chưa hiểu logic điều khiển và giới hạn áp suất của máy.
⚠️ Không bypass hệ thống bảo vệ
Không đấu tắt: bảo vệ quá nhiệt; bảo vệ quá dòng; cảm biến; liên khóa; các chức năng bảo vệ của bộ điều khiển.
Các biện pháp này có thể làm mất chức năng bảo vệ và gây hư hỏng nghiêm trọng.
⚠️ Không thay phụ tùng chỉ dựa trên triệu chứng
Máy Load/Unload liên tục có thể liên quan đến phụ tải, receiver, cảm biến, van, control air hoặc logic điều khiển.
Cần xác định nguyên nhân trước khi thay linh kiện.
⚠️ Không sử dụng dầu hoặc phụ tùng không đúng tiêu chuẩn
Dầu bôi trơn và phụ tùng phải phù hợp với model và yêu cầu của nhà sản xuất.
Không nên mặc định một loại dầu hoặc phụ tùng là phù hợp cho tất cả máy nén khí trục vít.
8. Câu hỏi thường gặp
Máy nén khí Load rồi Unload liên tục có chắc là bị hỏng không?
Không.
Nếu nhu cầu sử dụng khí thấp hoặc cấu hình hệ thống khiến máy nhanh chóng đạt ngưỡng Unload, đây có thể là trạng thái vận hành bình thường.
Nếu hiện tượng xảy ra liên tục dù nhu cầu khí ổn định, cần kiểm tra cài đặt, receiver, cảm biến, van và hệ thống điều khiển.
Tại sao máy vừa vào tải đã thoát tải ngay?
Có thể do:
dải Load/Unload quá hẹp;
công suất máy lớn so với phụ tải;
receiver chưa phù hợp;
cảm biến áp suất báo sai;
van hoặc hệ thống điều khiển hoạt động không ổn định.
Cần xác định nguyên nhân dựa trên model máy và điều kiện hệ thống.
Rò rỉ khí có làm máy Load/Unload liên tục không?
Có thể.
Rò rỉ lớn làm thất thoát khí và khiến áp suất hệ thống thay đổi nhanh hơn, từ đó máy phải điều chỉnh trạng thái thường xuyên hơn.
Máy Load/Unload liên tục có phải đầu nén bị yếu không?
Không thể kết luận chỉ từ hiện tượng này.
Trước tiên cần kiểm tra nhu cầu khí, receiver, áp suất, cảm biến, van điều khiển và rò rỉ hệ thống.
9. Khi nào cần gọi kỹ thuật PhuAir?
Bạn nên liên hệ kỹ thuật khi:
máy Load/Unload liên tục dù nhu cầu khí tương đối ổn định;
áp suất dao động bất thường;
cảm biến báo sai hoặc tín hiệu chập chờn;
van cổ hút/van điện từ hoạt động không ổn định;
máy xuất hiện Alarm/Fault;
hiện tượng đi kèm nhiệt độ cao, rung hoặc tiếng động bất thường;
cần kiểm tra bên trong tủ điện hoặc cụm van.
Thông tin nên chuẩn bị trước khi liên hệ PhuAir
- Hãng máy;
- Model;
- Công suất;
- Serial;
- Áp suất Load/Unload;
- Áp suất thực tế;
- thời gian giữa các lần Load/Unload;
- mã Alarm/Fault;
- ảnh tem máy;
- ảnh màn hình điều khiển nếu có.
Những thông tin này giúp kỹ thuật viên xác định nhanh hơn máy đang gặp vấn đề ở phần điều khiển, cụm van hay do đặc tính của toàn bộ hệ thống khí nén.
PhuAir hỗ trợ đánh giá nguyên nhân và đề xuất hướng kiểm tra phù hợp dựa trên model máy, thông số vận hành và tình trạng thực tế.
Kết luận
Máy nén khí vào tải rồi thoát tải liên tục không đồng nghĩa với máy bị hỏng.
Đầu tiên cần phân biệt:
Nhu cầu khí thấp / phụ tải biến động
hay
short cycling bất thường.
Sau đó kiểm tra theo trình tự:
Phụ tải → Load/Unload → Receiver → Áp suất & cảm biến → Van điều khiển → Control air → Rò rỉ → Logic điều khiển
Quan trọng nhất, không nên thay phụ tùng hoặc tự ý bypass hệ thống bảo vệ trước khi xác định nguyên nhân.
Nếu máy của bạn đang gặp tình trạng này, hãy chuẩn bị Hãng – Model – Công suất – Serial – áp suất Load/Unload – thời gian chu kỳ – mã lỗi (nếu có) để PhuAir có cơ sở hỗ trợ chẩn đoán chính xác hơn.